Percer de la fonte sans casser le foret
Publié le · 8 min de lecture
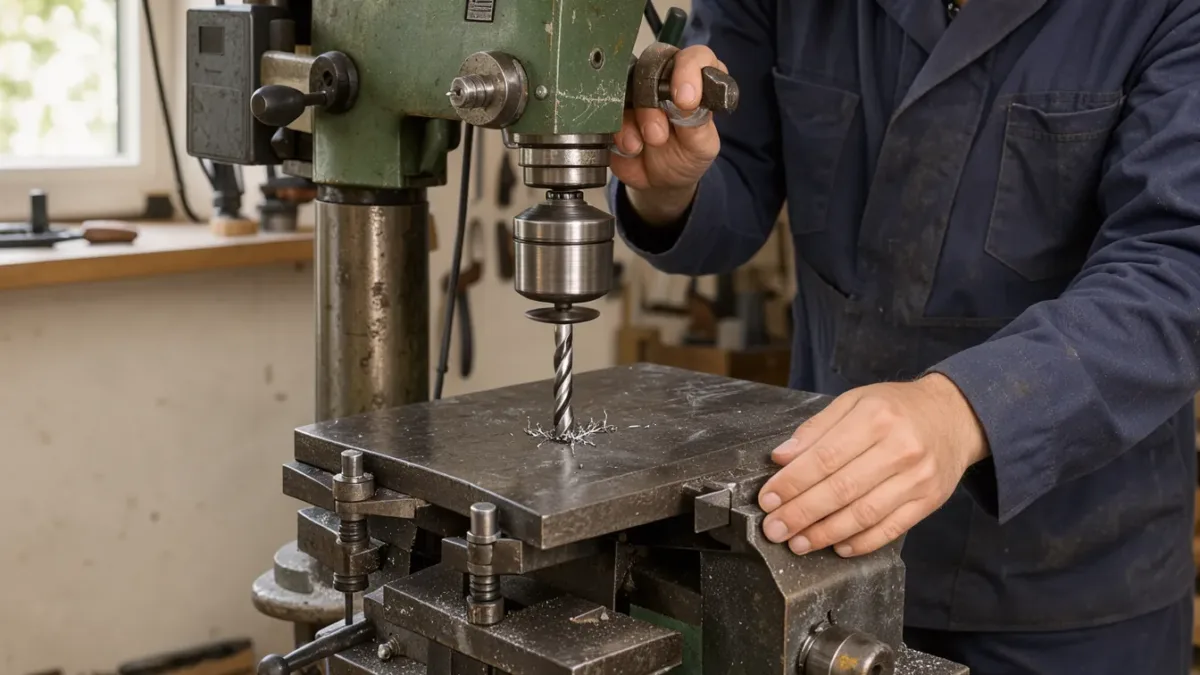
👉 Résumé de l’article : Pour percer de la fonte sans casser le foret, immobilisez la pièce, coupez la percussion et choisissez un foret adapté. Le HSS-Co offre le meilleur compromis dans la plupart des cas ; réservez le carbure aux machines très stables. Travaillez lentement et sans forcer, puis faites un avant-trou si le diamètre est important. Sur une fonte émaillée, protégez la surface autant que possible.
Quel foret choisir pour percer de la fonte ?
Le bon foret dépend du type de fonte, du diamètre et de la rigidité de votre perceuse. La fonte brute ou grise se perce souvent avec un foret à métaux de bonne qualité, tandis qu’une fonte blanche ou une pièce émaillée demande plus de prudence. L’angle de pointe compte aussi : les fiches étudiées citent 118° pour les forets à métaux et 135° pour mieux centrer. En cas de doute sur un foret spécialisé, suivez la notice du fabricant.
Aide au choix
Quel foret choisir pour percer de la fonte ?
Répondez à quelques questions pour savoir quel foret correspond le mieux à votre pièce et à votre perceuse.
| Type de foret | Quand le choisir | Points de vigilance |
|---|---|---|
| HSS-Co / cobalt | Pour la plupart des perçages courants dans la fonte brute ou grise | Polyvalent, tolère mieux les erreurs de débutant ; restez progressif sur les gros diamètres |
| Carbure | Si la machine est très stable et que la pièce est bien immobilisée | Plus rigide, mais plus exigeant : le moindre faux appui peut abîmer le foret ou la pièce |
| Foret spécialisé | Si la notice du fabricant impose un modèle précis | Vérifiez toujours les consignes avant d’improviser, surtout sur une pièce technique ou finie |
HSS-Co : le compromis le plus sûr en bricolage
Avec une perceuse à main, le foret en cobalt reste le choix le plus sûr pour percer de la fonte. Il encaisse mieux les usages courants et pardonne davantage qu’un carbure. Sur une pièce fragile, je préfère consulter la notice du fabricant plutôt que de forcer avec un foret inadapté : sur certains montages, le type de trou et la finition imposent un modèle précis.
Carbure : utile seulement si la machine est très rigide
Le carbure devient intéressant quand la rigidité de la machine limite les vibrations et réduit le risque d’ébréchure. Sur une perceuse peu stable, il demande trop de précision pour un gain faible. Si le diamètre augmente, le choix compte encore plus : un outil trop agressif dévie, chauffe et s’use inutilement.
Comment préparer la pièce avant de percer de la fonte ?
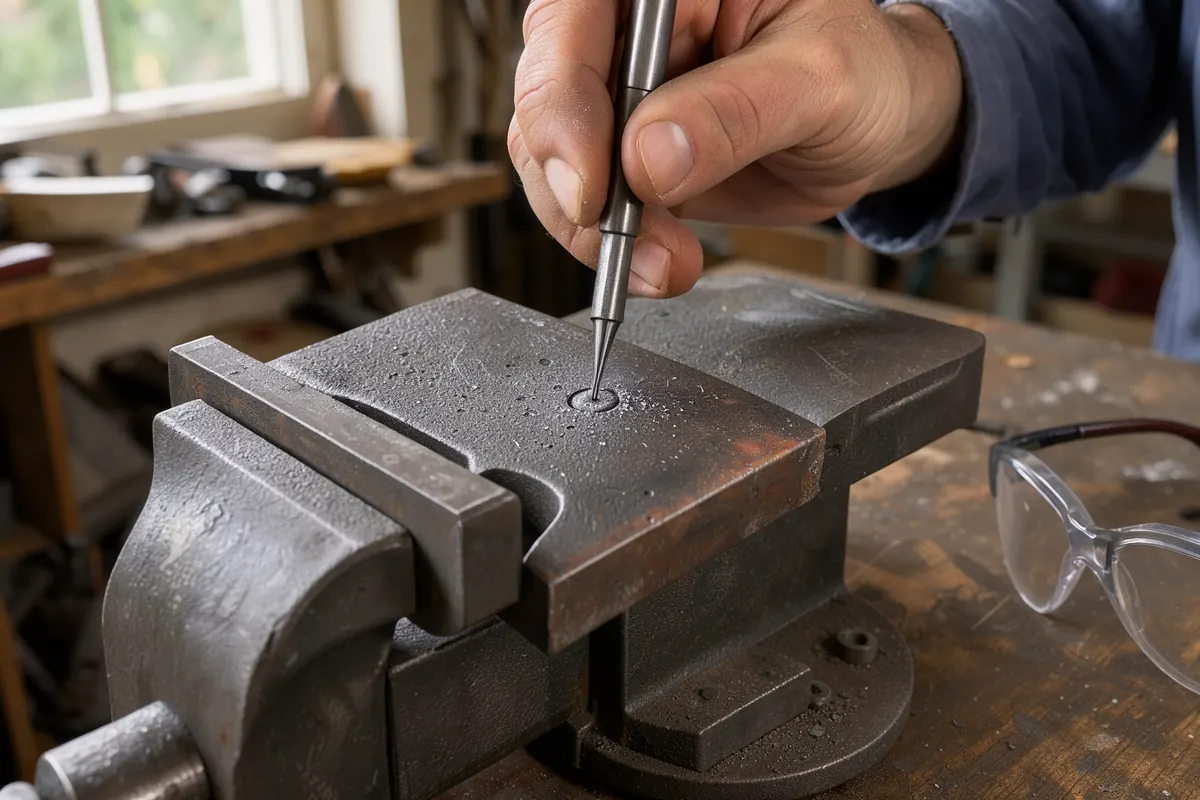
Avant de percer, fixez la pièce sur un support stable, repérez le point au pointeau et coupez la percussion. Sans cela, le foret glisse dès le premier appui, et une surface émaillée peut s’ébrécher au moindre choc. Portez des lunettes, dégagez la zone de travail et sécurisez tout avant de lancer la perceuse : c’est la première chose que je fais.
Fonte brute ou fonte émaillée : les précautions ne sont pas les mêmes
- Fixez la pièce fermement sur un support stable avant tout réglage, avec un bridage qui empêche le mouvement.
- Repérez l’emplacement avec un pointeau pour guider le foret et limiter le ripage au démarrage.
- Désactivez la percussion sur la perceuse et vérifiez le serrage du foret dans le mandrin.
- Portez des lunettes de protection et dégagez la zone de travail autour de la pièce.
- Évitez les gants près d’un foret en rotation, car ils augmentent le risque d’accrochage.
Pointage, bridage et protection du plan de travail
Sur une fonte émaillée ou une pièce de finition visible, ajoutez une protection douce entre la pièce et l’étau, ou collez un adhésif sur la zone à percer. Si vous devez dégager l’emplacement au burin, allez-y avec prudence : l’émail s’écaille vite. Un bon bridage et un marquage net évitent la plupart des erreurs au premier contact.
Quelle vitesse de perçage adopter pour ne pas chauffer la fonte ?
Il n’existe pas de vitesse de perçage unique pour la fonte : le réglage dépend de la pièce, du diamètre et de la machine. Plus le foret est large, plus la rotation doit rester prudente, avec une pression régulière mais légère. Forcer fait chauffer la pièce et use le foret.
Pourquoi le diamètre change le réglage
Le diamètre du foret influence directement l’échauffement et la stabilité de la coupe. Un petit foret mord plus facilement, tandis qu’un gros diamètre demande davantage de contrôle et réagit mal aux à-coups. Sur la fonte, forcer accélère l’usure du foret, augmente la chaleur et peut faire dévier l’outil dès les premières secondes.
Perceuse à main ou perceuse à colonne ?
La perceuse à main convient si vous restez très attentif au centrage et à l’appui. Une perceuse à colonne donne plus de maîtrise, surtout pour un perçage propre et répétable. Dans tous les cas, la fonte se perce sans percussion. Si l’outil chauffe franchement ou n’avance plus, arrêtez, laissez redescendre la température, puis reprenez avec un appui plus mesuré.
💡 Conseil de pro : Je contrôle toujours la montée en température du foret dès les premiers millimètres. Si je sens qu’il frotte plus qu’il ne coupe, je m’arrête tout de suite : reprendre trop vite abîme souvent le trou et la pièce.
Faut-il percer la fonte à sec ou avec de l’huile de coupe ?
Le perçage de la fonte peut se faire à sec ou avec de l’huile de coupe, selon le foret et les consignes du fabricant. L’huile sert surtout à limiter l’échauffement et à préserver l’arête de coupe. Sur certains forets, elle améliore aussi l’évacuation des copeaux et rend l’avance plus régulière.
La fonte grise ne se comporte pas comme un métal ductile : elle produit souvent une poussière plus qu’un long copeau. Dans ce cas, la lubrification n’est pas une obligation automatique. En revanche, si la matière chauffe trop, si le foret fatigue ou si les poussières gênent la coupe, faites une pause, nettoyez la zone et reprenez avec un réglage plus prudent.
La fonte blanche et une surface émaillée demandent encore plus de discernement. Suivez la notice du foret, surtout pour les modèles spécialisés. Mieux vaut un perçage sobre, propre et contrôlé qu’une lubrification utilisée au mauvais moment.
Comment percer un gros diamètre dans la fonte sans faire dévier le foret ?
Pour un gros diamètre, commencez toujours par un avant-trou bien centré. La fonte accroche vite un outil trop large, surtout si la pièce bouge ou si le foret manque d’appui. Un départ guidé au pointeau, puis une progression par étapes, limite le ripage et protège la pièce.
Avant-trou : pourquoi il change tout
L’avant-trou sert de guide au foret principal et réduit l’effort demandé à la perceuse. Plus le diamètre final augmente, plus ce guidage est utile. Sur une fonte cassante, un départ trop ambitieux crée facilement un décalage, puis un trou ovalisé ou un foret qui force d’un seul côté.
Quand il faut reprendre en plusieurs passages
- Percez d’abord un petit avant-trou, puis élargissez progressivement jusqu’au diamètre visé.
- Contrôlez le centrage avant chaque reprise, surtout si le foret commence à mordre de travers.
- Réduisez la pression si le foret chasse, patine ou tire sur le côté.
- Gardez la pièce fermement immobilisée et utilisez un foret bien affûté pour limiter la dérive.
Sur une perceuse à main, cette méthode progressive est très utile dès que le diamètre monte. Une perceuse à colonne offre plus de tenue, mais elle ne dispense ni du centrage ni du contrôle. Si le foret s’écarte malgré tout, arrêtez-vous et reprenez après vérification du pointage.
Que faire si le foret patine, chauffe ou n’avance pas ?
Arrêtez dès que le foret patine ou chauffe trop : un perçage qui n’avance plus signale souvent un problème de centrage, d’affûtage ou de vitesse. Sur la fonte, insister use l’outil et peut marquer la pièce. Mieux vaut reprendre proprement que forcer jusqu’à casser le foret.
Patinage : le problème vient souvent du centrage
Vérifiez d’abord le serrage dans le mandrin, l’état de l’arête de coupe et le pointage au pointeau. Si le foret glisse, repartez à vitesse de perçage plus prudente, sans percussion, avec une pression régulière mais légère. Si la surface est émaillée, inspectez aussitôt les éclats et protégez la zone avant de reprendre.
Après perçage : nettoyage et protection
Une fois le trou terminé, retirez les poussières et les copeaux pour garder une coupe nette et voir si le bord a souffert. Essuyez ensuite le métal mis à nu et protégez-le contre la corrosion si la pièce doit rester en service. Sur une fonte fragile ou décorative, cette vérification finale évite une mauvaise surprise plus tard.
💡 Conseil de pro : Je fais toujours une pause dès que la perceuse tire de travers : je contrôle le pointeau, je souffle les copeaux, puis je repars sans appuyer davantage.
Questions fréquentes
Comment boucher un trou dans de la fonte ?
Le plus fiable est souvent une réparation mécanique ou une reprise par un professionnel, surtout si la pièce travaille. Un simple mastic ne tient pas toujours sur une fonte sollicitée ou chauffée.
Quelle vitesse pour percer de l’acier ?
Il n’existe pas de vitesse unique : plus l’acier est dur et le diamètre important, plus il faut ralentir. Réglez selon le foret, la machine et l’échauffement, et suivez la notice du fabricant.
Comment percer de l’acier inoxydable ?
L’inox demande un foret adapté, une machine stable et une avance régulière sans forcer. Travaillez lentement, limitez l’échauffement et nettoyez souvent les copeaux pour garder une coupe nette.
Article publié le 13 novembre 2026, dernière mise à jour le 30 octobre 2026 par Baptiste Leborgne.